荣誉客户

Honor Customers

产品中心

Main Product

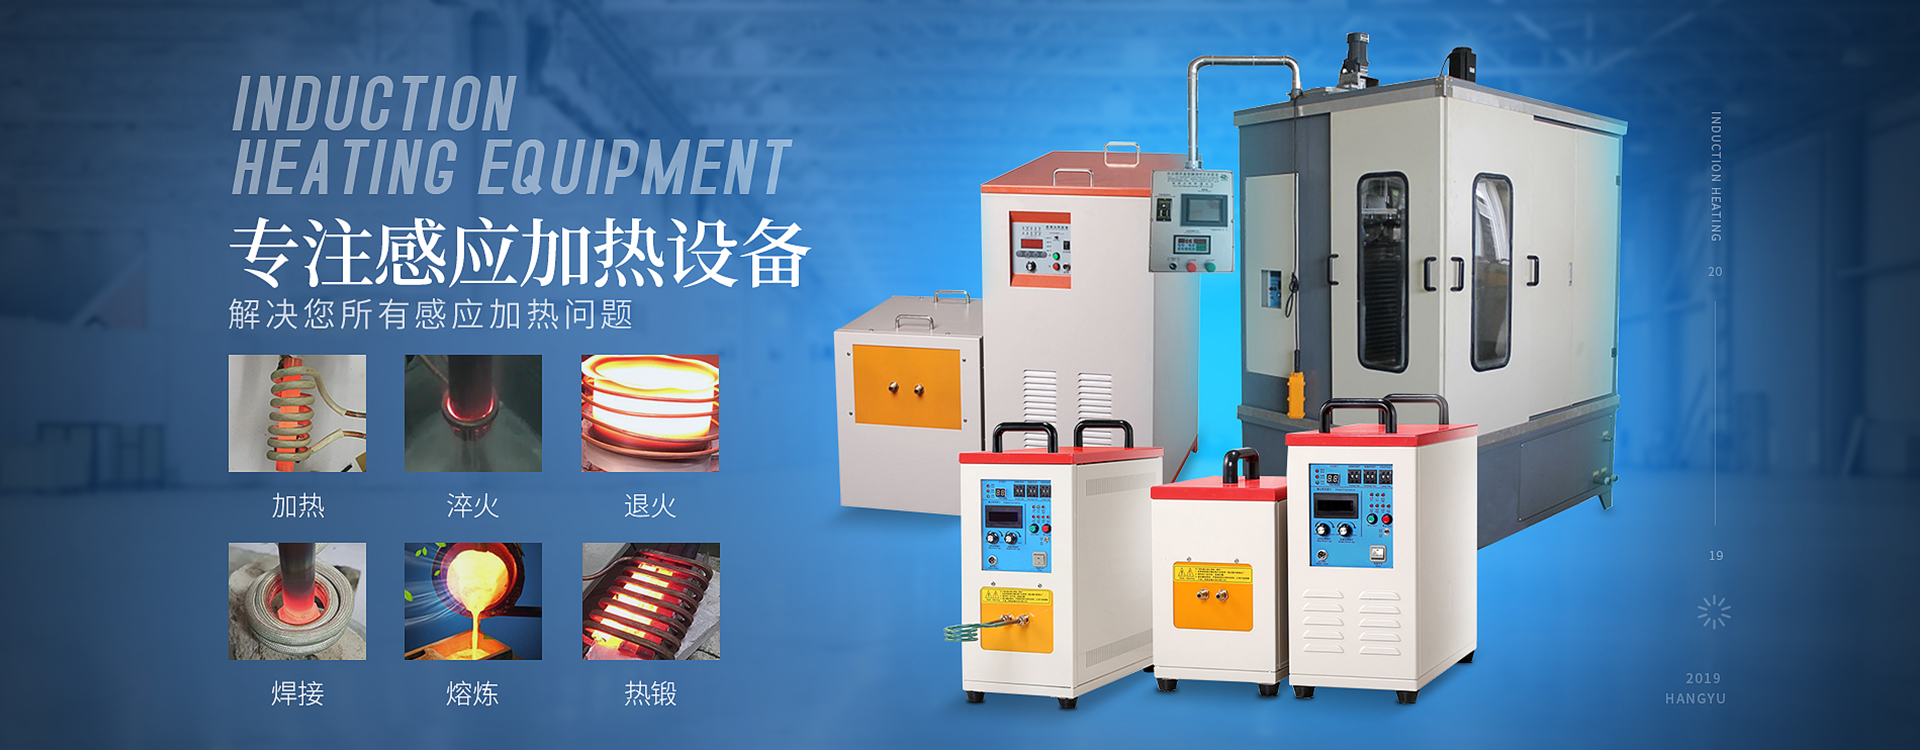
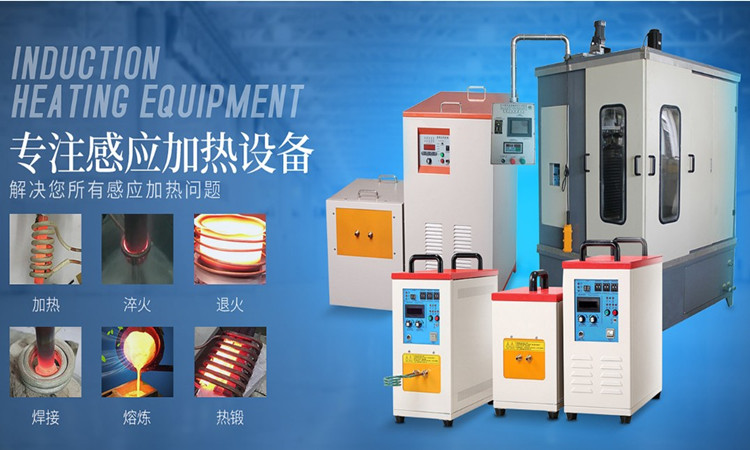
  • 高频感应加热设备系列
  • 超高频感应加热设备系列
  • 超音频感应加热设备系列
  • 中频感应加热设备系列
  • 中频熔炼炉及煅造炉系列
  • 感应加热器系列
  • 加热(热锻、热镦、热轧)
  • 焊接(钎焊、银焊、铜焊)
  • 热处理(表面淬火)
  • 退火(回火、调质)
  • 热配合(热拆、热装)
  • 熔炼(提炼、提纯)
  • 高频钎焊机系列
  • 淬火机床系列
  • 自动化专机系列

关于航宇

ABOUT US

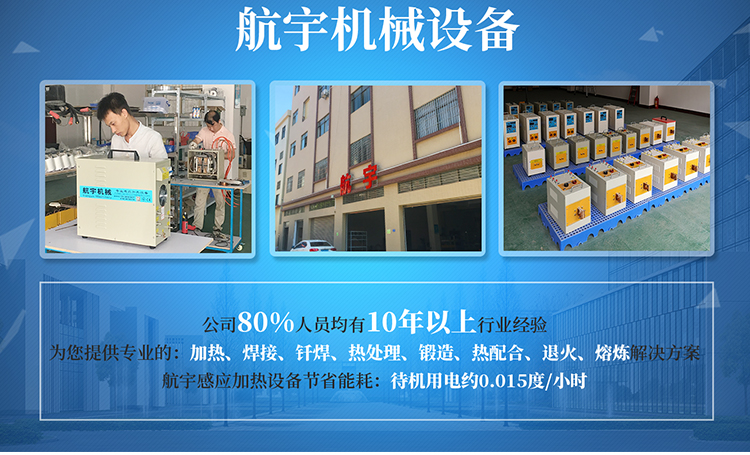
航宇机械位于小家电制造基地的中山市东凤镇,是专业的感应加热设备及其自动化专业制造商。公司集聚多位从事感应加热行业、热处理行业、钎焊行业资深人员,组成了集研发、设计、生产、销售、服务于一体的科技型民营企业。

航宇拥有独立厂房,凭借研发能力,多年的研究和试验,专业提供感应加热设备、焊接设备和自动化设备解决方案,成功生产制造出一系列感应加热设备、焊接设备和自动化设备,质量稳定可靠,在生产家电行业、五金行业、模具行业、热处理行业中应用。

MORE
  高频感应加热核心部件采用德国原装进口设备更加稳定、高效,使用寿命比普通品牌高出2倍。功率器件和独特的变频技术,提供更高的可靠性和耐用性,运行稳定、高效、节能、输出功率更大;具有恒定电流和恒定功率控制功能,极大的优化金属的加热过程,实现高效快速加热,产品优越性得到极大发挥;在同等条件下具有比传统电子管高频加热设备省电一部的事半功倍之效同时减少了电力负荷和电力增容,为您节省成本;具有的满负载设计,可连续二十四小时不间断工作;具有加热-保温冷却三段时间功能设定,有利于提高加热质量和加热循环性,简化人工操作;根据功率和频率选择设备,频率越高,加热深度越浅,频率越低透热性好;
标准化产品流程,公司所有产品均按照ISO900 1:2000质量体系生产,精益生产又称精良生产,其中“精”表示精良、精确、精美;“益”表示利益、效益等等。向零缺陷进军。质量是制造出来的,而不是检验出来的。检验只是一种事后补救,不但成本高而且无法保证不出差错。因此,应将品质内建于设计、流程和制造当中去,建立个不会出错的品质保证系统,一次做对。产品系列丰富,具备强大的货源储备体系库存有保障,供货周期短。厂家直销价格优惠。

售前: 免费的技术咨询,免费打样。

售中: 设备免费上门安装,工艺调试,操作培训。

售后: 24小时全国统一免费服务热线:0760 8979 0174,24小时内到达现场解决问题

视频中心

Video Center

手持式高频加热焊接铜管

角铁加热(三根角铁同时加热)

一次锻造加热单根铁棒

一次加热3根铁棒锻造

新闻资讯

News Center

航宇感应设备(广东)有限公司是位于小家电制造基地的中山市东凤镇,专业生产钎焊设备、感应加热设备及其自动化设备。 集聚多位从事感应加热行业、热处理行业、钎焊行业资深人员,专业为客户解决:加热、焊接、钎焊、退火、淬火、回火、热配合、熔炼、热煅、热诱导技术,提供感应加热电源设备。


航宇拥有独立厂房,凭借强大的专业技术能力,多年的研究和试验,专业提供感应加热设备、焊接设备和自动化设备解决方案,成功为客户提供一系列感应加热设备、焊接设备和自动化设备,质量稳定可靠,在生产家电行业、五金行业、模具行业、热处理行业中享有盛誉。

新闻中心

NEWS

联系我们


航宇感应设备(广东 )有限公司
电话:0760-89790174
传真:0760-89790174
网址:http://www.zshangyu.com
地址:中山市东凤镇伯公社区中成街悦健巷19号

感应加热设备,高频加热机,高频机,高频感应加热设备,航宇机械设备
新闻中心
联系我们

电话:

杨经理:138-2390-6589

陈小姐:135-3839-3417

公司:0760-89790174

传真:0760-89790174

地址:

广东省中山市东凤镇伯公社区中成街悦健巷19号

新闻资讯 > 新闻详情

如何检验感应淬火(高频、中频、超高频、超音频等淬火)件的质量?

2018-06-12
如何检验感应淬火(高频、中频、超高频、超音频等淬火)件的质量?

感应淬火件的质量检验,一般应包括外观、硬度、淬硬区域、硬化层深度、金相组织、变形与裂纹这七个项目。但由于现代生产技术的发展,对在线生产的淬火工件,采用SPC(统计过程控制),其检验仪表与项目依据具体条件而定。
感应淬火件的外观检查
在小批量生产检验时,淬火件表面不得有烧熔,未加热表面,更不能有明显的裂纹、掉圈、崩角等缺陷,外观检查率一般为100%。
表面硬度检查

表面硬度一般用洛氏硬度计进行抽查。近年来,笔式硬度计与内孔硬度计均有许多新产品,使形状不规则或一些大工件均能方便地进行检测。过去应用的锉刀法检查硬度,已经逐步淘汰。用预防的多频试验结合涡流测试仪的自动检验,已在一些自动线上应用,如用于汽车转向齿条及CVJ零件的花键及内球道部分检测。预防的多频试验是一种崭新的方法。它能从全部已认定组织的零件中,区别出不一致组织的零件;而涡流测试仪能区别材料的性能(合金及显微组织),因为每种材料和它的合金组织的相对磁导率有一个独特的性能值。两种检测方法结合起来,能够得到零故障的检验。


硬化区域检查

小批量生产时,常采用直尺或卡尺测量;也可对调试件用强酸浸蚀淬火表面,使硬化区显现出白色,再用卡尺测量。大量生产中,如果感应器或控制硬化区的机构可靠,一般只需每班抽检或抽检1%。对半轴、曲轴颈的硬化区,在检验样件硬化深度时,可以同时进行。


硬化层深度检查
感应淬火件的硬化层深度的测量,目前绝大多数还是通过采用切割机切割样件,现在也有采用线切割方法也切割样件。在硬化层深度的测量标准上,过去采用金相法,但标准不一。对于中碳钢:
从淬火表面测到第一批铁素体出现处,这一段定为硬化层。
从淬火表面测到第一批铁素体出现处,这一段定为硬化层,亦即马氏体层的深度。

对于对硬度下限要求为≧45HRC的淬火件及铸铁件,从淬火表面到原始组织的总深度作为硬化层。


感应淬火件的显微组织检查

感应淬火件的材料主要是中碳钢与铸铁,淬火件的显微组织一般是硬度相对应的。对一些重要零件,设计图样上提出了显微组织的要求,主要是为了防止过热产生的粗大马氏体,同时防止欠热产生的未溶铁素体。


感应淬火件的变形检查

感应淬火件的变形检查根据零件而异。一般圆柱细长件、曲轴、凸轮轴轴颈,淬火后还有磨削工序,淬火前留有磨量,如曲轴主轴颈,每边磨量在0.4mm左右。淬火后有些零件可以先校正,再磨削,此时允许零件摆差可大一些。对圆角淬火的曲轴,由于一般不允许淬火后进行校直,此时其变形要求就高,如要求中间主轴颈处摆差﹤0.4mm,超差后,轴颈就磨不出来了(局部出现未磨区)。


变形是一个非常复杂的问题,它既与该淬火件材料预先热处理状态有关,亦受淬火前机加工应力情况影响,更与感应淬火时的加热、冷却是否正常、均匀有直接联系。

感应淬火件的变形是不可避免的,各种预防措施只能减小变形量在要求范围以内。一般感应淬火加热温度越均匀、越低,淬火液冷却越均匀、冷却速度尽可能低,能减少变形。


裂纹检查
感应淬火件的裂纹检查主要有以下几种方法:
肉眼观察或用放大镜检查,只能发现较大的淬火裂纹。
将淬火工件浸入煤油中,用棉纱擦干净,再将表面喷砂,能发现细小的淬火裂纹。

着色法探伤,其机理是将具有较强毛细管作用的特性染料,喷到或刷到需检查裂纹的表面,浸渍15min以上,然后用急流水去除多余染料,吸干,再涂上高岑土浓浆,烘干,裂纹就能显露出来了。


磁粉检查,更好的是在萤光下检查,能发现极微细的淬火裂纹。

金相显微镜下,能观察到样品断面上的裂纹。其形状一般是头粗尾细,即淬火表面裂口宽,越向心部延伸越细小。显微镜下还能发现发生在硬化层与心部交界处的裂纹。


文章出自专业的高频机(感应加热电源设备)生产厂家——中山航宇( www.zsxinyujd.com),转载请注明出处!

联系我们


航宇感应设备(广东 )有限公司
电话:0760-89790174
传真:0760-89790174
网址:http://www.zshangyu.com
地址:中山市东凤镇伯公社区中成街悦健巷19号